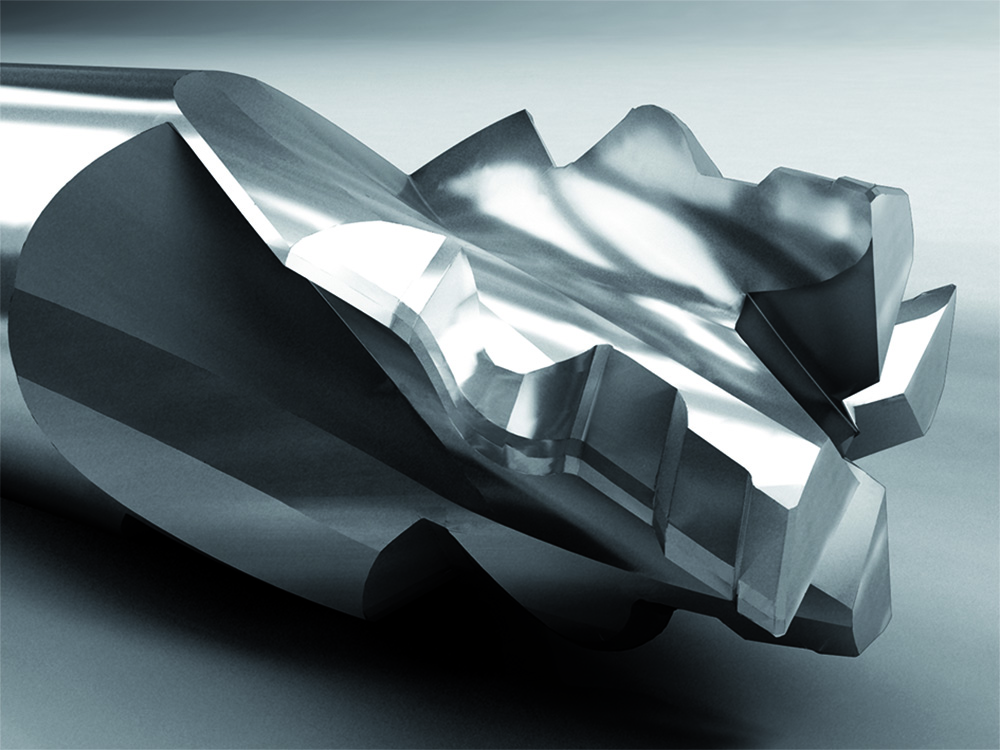
Schwingungen beim 3D-Abzeilen verschlechtern die Oberflächengüte und führen zu vorzeitigem Verschleiß an der Werkzeugspitze. Wir fertigen maßgeschneiderte Vollhartmetall-Kugelfräser, die komplexe Freiformflächen in gehärtetem Werkzeugstahl vibrationsfrei schlichten. Unsere optimierte Schneidengeometrie ermöglicht hohe Vorschübe bei extremen Härten bis 67 HRC.
| Merkmal | Details |
|---|---|
| Nenn Durchmesser | 0,3 mm bis 20 mm |
| Kugelradius | 0,15 mm bis 10 mm |
| Schneidenanzahl | 2, 3, 4 oder 6 Schneiden (abhängig vom Durchmesser) |
| Schneidenlänge | Bis zum 10 fachen des Nenndurchmessers |
| Nutenform | Gerade, rechtsspiralig oder linksspiralig |
| Schneidenteilung | Gleiche oder ungleiche Teilung |
| Schneiderichtung | Rechtsschneidend oder linksschneidend |
| Schaftform | Zylinderschaft nach DIN 6535 HA oder HB |
| Werkstoffhärte | Geeignet für Stahlbearbeitungen bis 67 HRC |

Senden Sie uns Ihre Bauteilskizze oder STEP-Datei über unser Online-Formular. Unsere Anwendungstechniker analysieren Ihre Formkonturen umgehend und kalkulieren den idealen Kugelfräser für Ihre Stahl-Zerspanung. Rufen Sie uns für eine sofortige technische Abstimmung Ihrer Schnittdaten direkt an.
Die Standzeit hängt direkt von der gewählten Schnittgeschwindigkeit, dem Kühlkonzept und der Stahlsorte ab. Unsere anwendungsoptimierte Hochleistungsbeschichtung im Verbund mit Feinstkornhartmetall steigert die Werkzeuglebensdauer bei Härten bis 67 HRC um bis zu ein Drittel gegenüber Standardwerkzeugen. Durch das dämpfende Anschliffprofil mit ungleicher Schneidenteilung vermeiden Sie Mikroschneidenausbrüche und sichern lange Schlichtzyklen ohne Werkzeugwechsel.
Bei drohenden Produktionsstillständen verlegen wir Ihre Fertigung bevorzugt auf freie Maschinenkapazitäten. Unser moderner CNC Maschinenpark ermöglicht die zügige Umsetzung kundenspezifischer Fräsergeometrien. Kurze Entscheidungswege in unserem Familienunternehmen garantieren Ihnen eine schnelle Produktion und pünktliche Auslieferung Ihrer Sonderwerkzeuge.
Für rostfreie und säurebeständige Stähle nutzen wir glatte Titanaluminiumnitrid oder Chromnitrid Beschichtungen unserer spezialisierten Partnerbetriebe. Diese dünnen Schichten senken den Reibungskoeffizienten in der Nut drastisch und verhindern das Ankleben von Spänen an der Schneidkante. In Kombination mit einer positiven Schneidengeometrie reduzieren Sie die thermische Belastung im Zerspanungsprozess maßgeblich.
Unsere Vollhartmetall-Fräswerkzeuge kommen im Formenbau zum Einsatz, um komplexe 3D-Konturen, Gesenke und Kavitäten abzuzeilen. In der Medizintechnik erzeugen sie gratfreie Radien an chirurgischen Instrumenten und Implantaten aus Edelstahl oder Titan. Ebenso fräsen Maschinenbauer tiefe Freiformflächen und Radienübergänge in hochlegierte Bauteile vollkommen vibrationsfrei.