Wir fertigen kundenindividuelle Rückwärtsentgrater aus Vollhartmetall für die präzise, zirkulare Kantenbearbeitung unzugänglicher Bohrungsübergänge und Querbohrungen. Exakt nach Ihren Konstruktionsdaten oder STEP-Dateien hergestellt, entfernen die Sonderwerkzeuge Primär- und Sekundärgrate an komplexen Verschneidungen in einem einzigen Durchlauf.
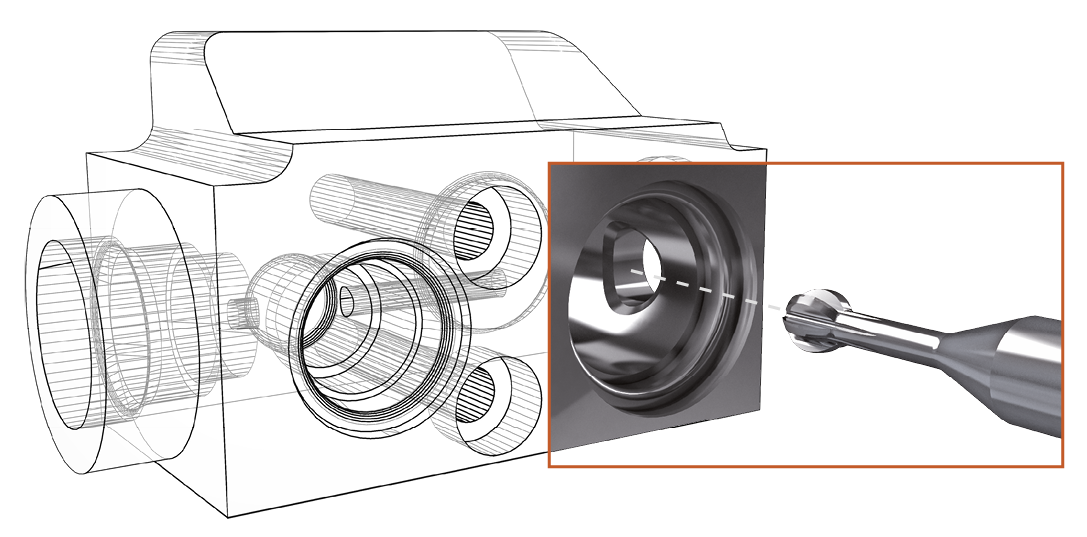
Standardwerkzeuge stoßen bei verdeckten Bohrungsaustritten schnell an ihre Grenzen. Unsere maßgeschneiderten Rückwärtsentgrater lösen gezielt folgende Herausforderungen:
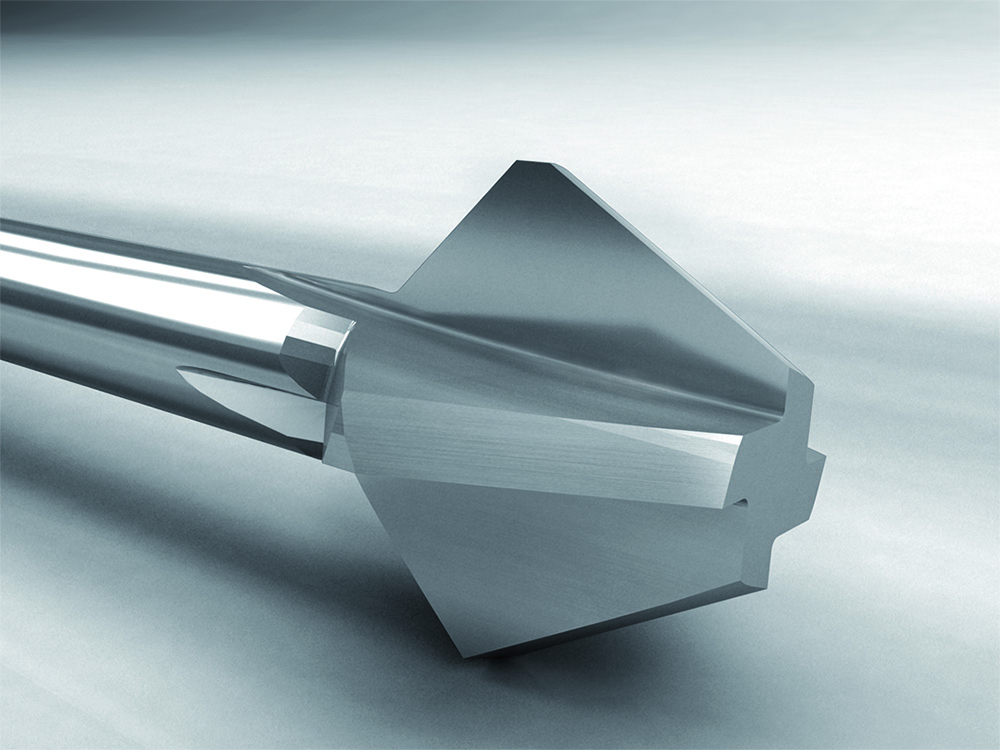
| Technische Eigenschaft | Details |
|---|---|
| Bearbeitungsart | Querbohrungen |
| Abmessungen | Realisierbar ab Kleinstdurchmessern (z. B. Nenn-Ø 2,5 mm oder nach Bedarf) |
| Winkel | 30° / 45° / 60° bzw. nach Bedarf |
| Schneidengeometrie | 3 bis 6 Schneiden (durchmesserabhängig) |
| Ausführung | Rechtsschneidend / Linkssschneidend |
| Werkstoffanpassung | Substrat und Schneidkantenpräparation exakt abgestimmt auf das zu bearbeitende Material (Stahl, Inox, Alu, Messing oder Titan) |
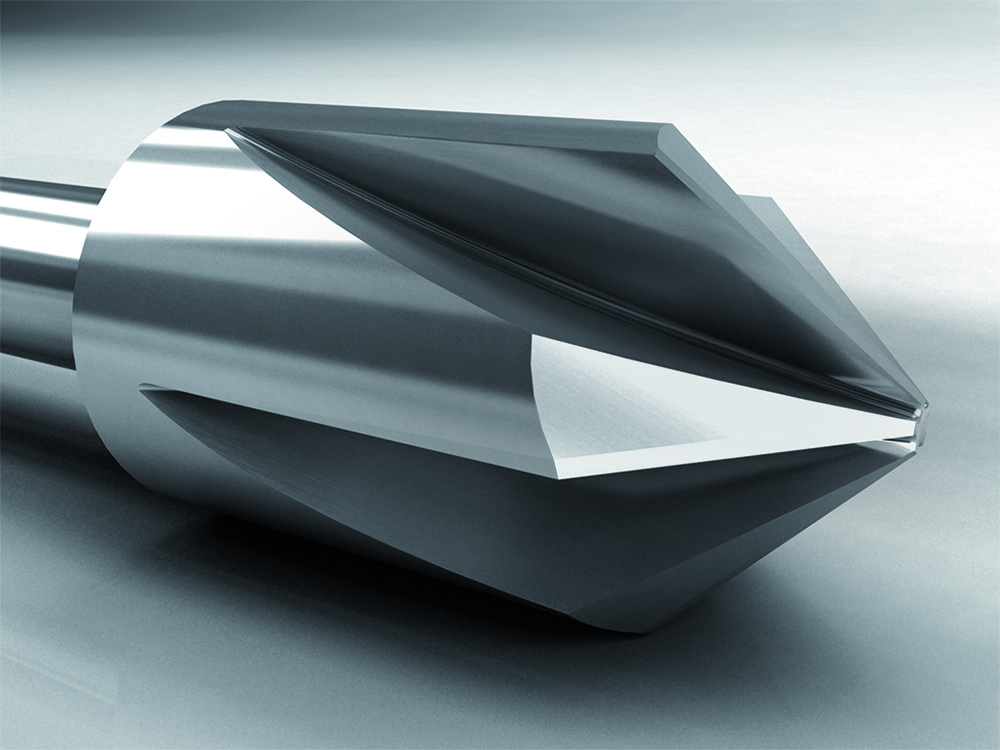
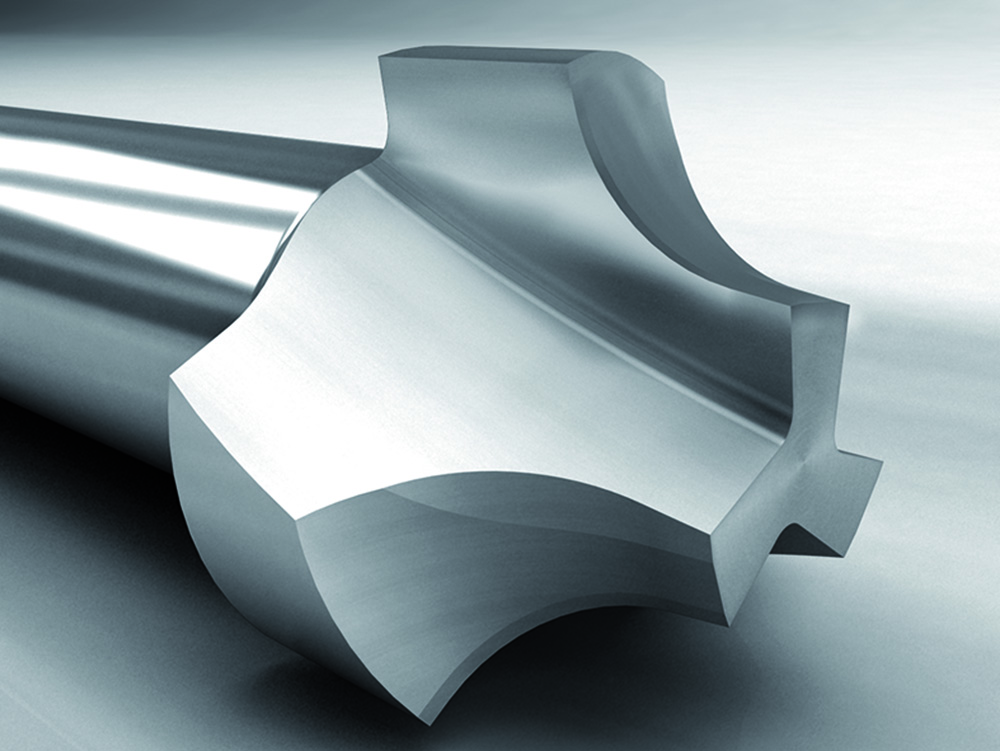

Jede optimierte Schneidengeometrie, jeder spezifische Winkel und die verwendete Vollhartmetallsorte werden lückenlos dokumentiert. Folgeaufträge liefern wir auch noch nach Jahren absolut identisch und maßhaltig, ohne erneuten Konstriktions- oder Programmieraufwand.
Die exakte Werkstoffabstimmung des VHM-Substrats, der Beschichtung und der Schneidengeometrie erhöht die Lebensdauer des Entgraters im Schnitt um ein Drittel. Das minimiert kostspielige Werkzeugwechsel-Intervalle und optimiert Ihre Spindellaufzeiten.
Um Lieferengpässe in Ihrer Produktion abzufangen, greifen wir auf flexible Maschinenkapazitäten zurück. Bei akutem Werkzeugengpass passen wir unsere Fertigungssteuerung sofort an Ihren Eilbedarf an.
Kurze Entscheidungswege prägen unsere Struktur als Familienbetrieb. Einkäufer und Fertigungsleiter kommunizieren direkt mit den realisierenden Anwendungstechnikern und erhalten binnen weniger Stunden verlässliche Zusagen.
Ein Radiusentgrater kommt primär zum Einsatz, wenn die Entgratung der Querbohrung direkt durch die Zentralbohrung erfolgen soll; der Radius und der Durchmesser des Werkzeugs wird dabei exakt auf den Bohrungsübergang abgestimmt. Ein Rückwärtsentgrater (oft als Vor- und Rückwärtsentgrater ausgeführt) eignet sich für die zirkulare Entgratung, um den Grat direkt in der Hauptbohrung sowie am äußeren Teileumfang prozesssicher zu entfernen.
Wir fertigen rotationssymmetrische VHM-Entgratwerkzeuge für komplexe Innen- und Außenbearbeitungen ab einem Nenndurchmesser von 0,3 mm. Maßtoleranzen werden hierbei im einstelligen Mikrometerbereich eingehalten, um hochpräzise Kantenbrüche ohne Beschädigung der angrenzenden Bauteilflächen zu garantieren.
Ja, das ist einer der Hauptvorteile unserer Sonderanfertigungen. Je nach Anforderung und Neigungswinkel der Querbohrungen können wir unterschiedliche Winkel für die Vorwärts- und die Rückwärtsbearbeitung (wie z. B. 30° vorne und 45° hinten) in einem einzigen Werkzeug exakt kombinieren.
Übermitteln Sie uns Ihre Projektdetails als STEP-Datei, CAD-Modell oder bemaßte Skizze. Im nächsten Schritt übernehmen unsere Zerspanungsexperten die technische Erstprüfung Ihrer Geometrie und kalkulieren die exakten Fertigungskosten für Ihr Sonderwerkzeug.