Werkzeugverschleiß und ungenügende Oberflächengüten verursachen teure Produktionsstopps. Unsere maßgeschneiderten Sonderwerkzeuge steigern die Standzeiten um ein Drittel und senken die Stückkosten spürbar: In der Serienfertigung bewältigen unsere VHM-Radiusfräser Werkstoffhärten bis 67 HRC bei Vorschüben von 5 m/min absolut mühelos.
Wir konstruieren Spiral-, Form- und Stufenbohrer exakt nach Ihren Bauteilanforderungen. Mit spezieller Stirngeometrie lassen sich Positioniergenauigkeiten von unter 0,03 mm. wiederholgenau und prozesssicher realisieren. Die Nutengeometrie (Form, Steigung und Spiralrichtung), Beschichtung und die optionale Innenkühlung werden exakt auf Ihren Zerspanungsprozess abgestimmt.
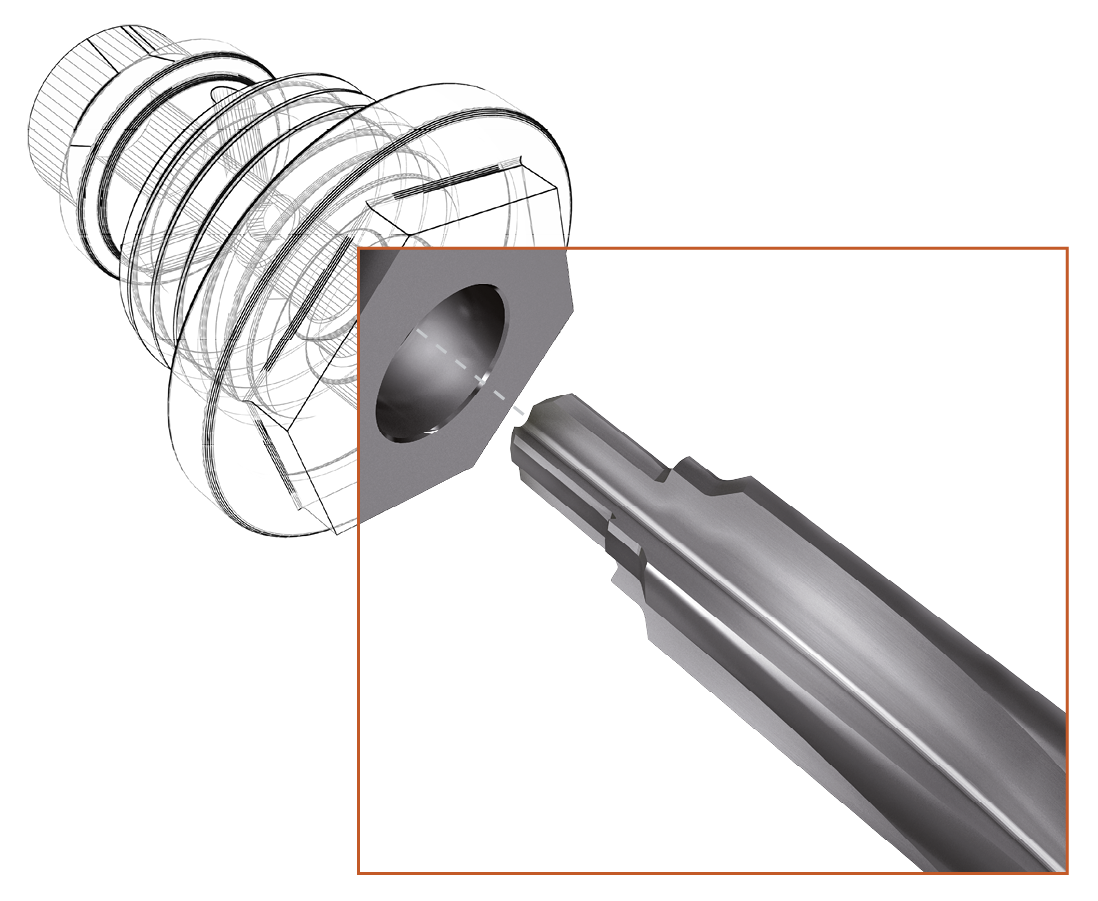
Mit unseren Planstirn-, Form- und Stufensenkern erzielen sie Planebenheiten von unter 0,01 mm und garantiert gratfreie Formübergänge. Durch die minimalen radialen Einstiche and den Formübergängen der Werkzeuge erreichen Sie deutlich besser Oberflächengüten an den Formübergängen Ihrer Bauteile. Die Werkzeuge sind rechts- oder linksschneidend lieferbar und werden für tiefe Senkungen mit einer Innenkühlung ausgestattet.
Form-, Stufen- und Standardreibahlen werden ab einem Nenndurchmesser von 0,3 mm gefertigt. Durch ungleiche Teilung kann die Oberflächengüte und die Formgenauigkeit verbessert werden. Ausgestattet mit Integrierte Kühlmittelkanälen und der auf das Bauteilmaterial abgestimmten Beschichtung wird der Abtransport der Späne direkt aus der Bohrung verbessert. Nachfolgende Glätt- oder Entgratprozesse können dadurch reduziert oder werden oder komplett entfallen.
Unsere Radius-, Form- und Formschlitzfräser bieten wir auch mit ungleicher Schneidenteilung an. Dies führt zu einer deutlichen Vibrationsminimierung. Sie ermöglichen Schnittgeschwindigkeiten bis 480 m/min bei Werkstoffhärten bis 67 HRC. Verfügbar ab 0,3 mm Durchmesser mit Nutlängen bis zum Achtfachen des Nenndurchmessers.
Dreheinsätze mit zylindrischem Spannschaft bieten wir für die Innen-, Außen- und Stirnbearbeitung an. Formwendeplatten für Stechdrehprozesse runden das Angebot ab. Die Hartmetallsorte und die Beschichtung wählen wir optimiert auf Ihre Anwendung aus. Ergänzt durch interne Kühlmittelzufuhr wird Spanfluss verbessert und die thermische Belastung ihrer Bauteile reduziert.
Vor- und Rückwärtsentgrater führen wir auch mit unterschiedlichen Bearbeitungswinkeln aus. So lassen Grate außen und innen am Bauteil mit einem Werkzeug optimiert entgraten. Für die innenseitige Bearbeitung von Querbohrungen über die Zentralbohrung bieten wir Radiusentgrater mit geometrisch optimierten Radien an.
Exakt geschärfte Plotterklingen mit zylindrischem oder rechteckigem Spannschaft ermöglichen das spanlose Trennen von Leder, Folien und Karbonfasermatten. Für hochabrasive Werkstoffe werden die Schneidkanten im Verbund mit Partnerbetrieben mit einer Diamantbeschichtung versehen und im Anschluss nochmals geschärft.
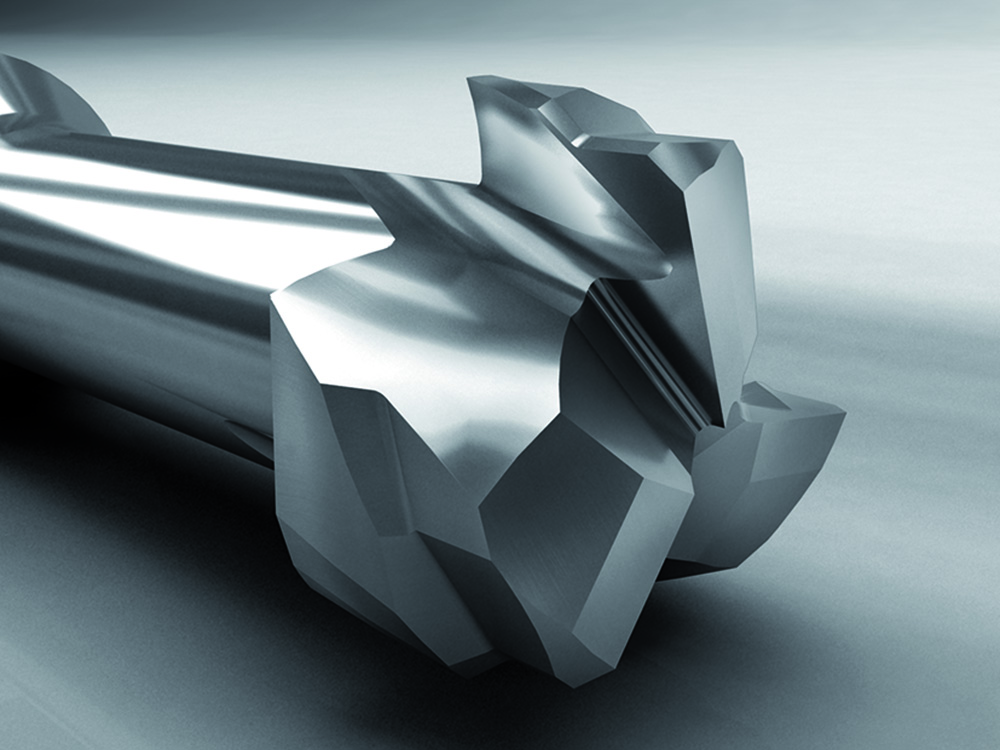
Da Standard-Katalogwerkzeuge bei anspruchsvollen Materialien häufig raue Oberflächen und teure Nacharbeiten verursachen, fertigen wir Ihre Hartmetall-Zerspanungswerkzeuge exakt nach Konstruktionszeichnung oder STEP-Datei auf modernen CNC-Schleifzentren.
Einmal optimierte Schneidengeometrien und Beschichtungen werden exakt dokumentiert, sodass jede Folgebestellung absolut abweichungsfrei geliefert wird.
Als Familienunternehmen verzichten wir auf lange Instanzenwege. Ihre Einkäufer, Prozessoptimierer und Produktionsleiter sprechen direkt mit den zuständigen Technikern und erhalten innerhalb weniger Stunden Rückmeldung.
Bei kurzfristigen Werkzeugengpässen in Ihrer Fertigung passen wir unsere Maschinenbelegung flexibel an Ihren Eilbedarf an.
Die exakt abgestimmten Substrate und Geometrien steigern die Standzeiten im Schnitt um ein Drittel, was die Werkzeugwechsel-Intervalle verlängert und die laufenden Stückkosten reduziert.
Senden Sie uns Ihre Bauteilskizze, Ihren Detailauszug, Ihre Handskizze, Ihre Konstruktionszeichnung oder STEP-Datei direkt über unser Formular. Unsere Anwendungstechniker prüfen die geometrische Machbarkeit des VHM Sonderwerkzeugs und erstellen Ihnen eine technische Preiskalkulation.
Ja, die Produktion von Sonderwerkzeugen ist ab Stückzahl 1 für Bemusterungen und die Prototypenphase möglich. CNC-Schleifzentren werden ohne lange Vorlaufzeiten für Einzelkomponenten gerüstet. Die wirtschaftlich effizienteste Nutzung im Zerspanungsprozess liegt bei mittleren und großen Serien, da sich die Konstruktions- und Programmierkosten auf die Gesamtstückzahl verteilen.
Rotationssymmetrische Sonderwerkzeuge wie Reibahlen oder Bohrer werden ab einem Durchmesser von 0,3 mm für die Serienfertigung hergestellt. Dabei werden Maßtoleranzen im einstelligen Mikrometerbereich eingehalten. Reine Konstruktions- und Verschleißteile ohne Schneidfunktion sind ab einem Durchmesser von 0,2 mm bei einer Gesamtlänge von 5 mm realisierbar.
Ja. Abgenutzte Zerspanungswerkzeuge werden auf CNC-Schleifmaschinen geometriegetreu aufbereitet. Nach dem Schleifprozess erhalten die Schneidkanten über spezialisierte Partnerbetriebe wieder die exakte Original-Beschichtung für den optimalen Verschleißschutz. Das senkt die laufenden Beschaffungskosten für Neuwerkzeuge.
Übermitteln Sie Ihre Bauteilskizze, Konstruktionszeichnung oder STEP-Datei über das Kontaktformular. Unsere Anwendungstechniker prüfen die geometrische Machbarkeit und erstellen eine technische Kalkulation für Ihre Sonderwerkzeuge.